
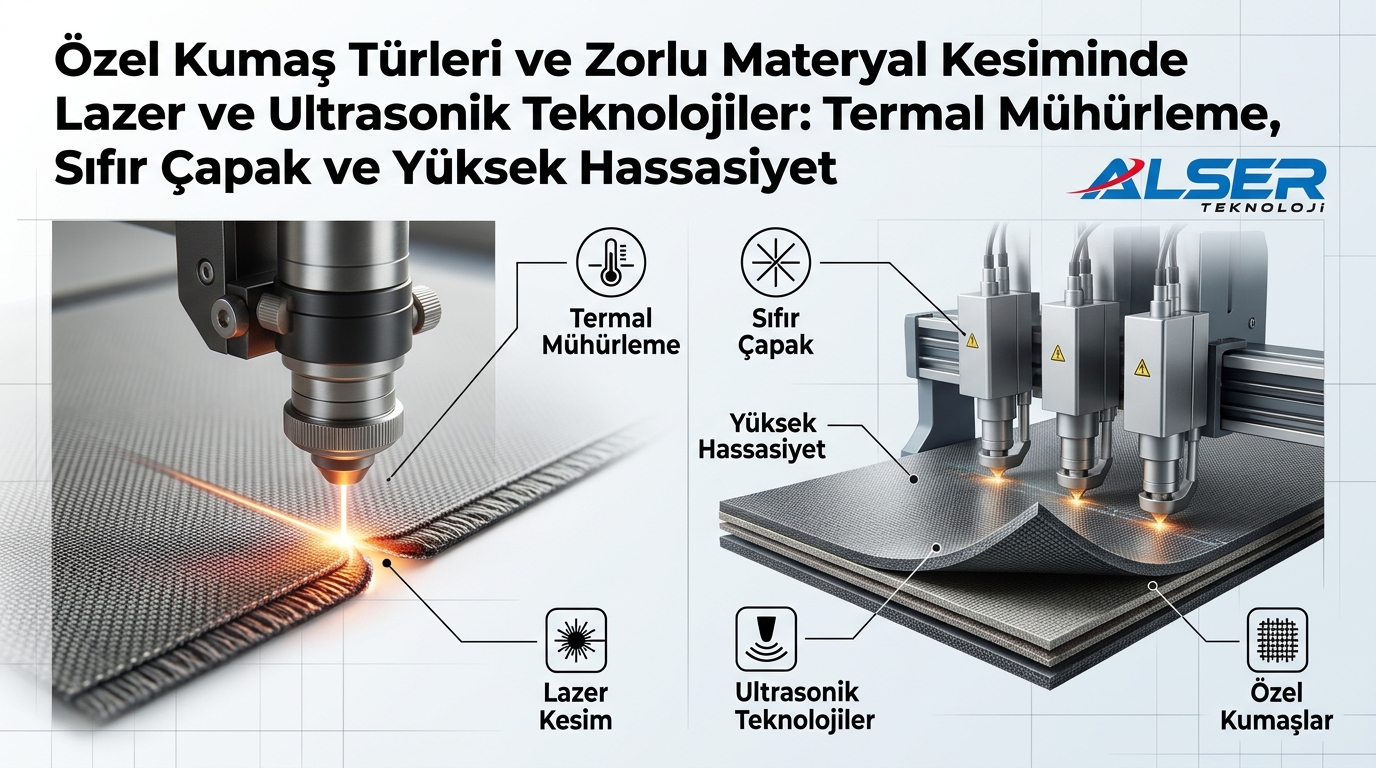
Özel Kumaş Türleri ve Zorlu Materyal Kesiminde Lazer ve Ultrasonik Teknolojiler: Termal Mühürleme, Sıfır Çapak ve Yüksek Hassasiyet
Tekstil, otomotiv döşeme, tıbbi medikal kumaşlar ve teknik tekstil imalatında geleneksel mekanik kesim yöntemleri (bıçaklı veya giyotin kesiciler), malzeme çeşitliliği arttıkça yetersiz kalmaktadır. Özellikle sentetik lifler, kompozit örgüler, elastan karışımları ve mukavemeti yüksek aramid kumaşlar gibi zorlu materyallerde kesim esnasında oluşan iplik atması (iplik saçaklanması), katman yapışması, boyutsal deformasyon ve bıçak körelmesi en büyük üretim engelleridir. Modern imalat tesislerinde bu zorluklar; Fiber ve $CO_2$ Lazer Kesim ile Ultrasonik Kesim teknolojilerinin sunduğu temassız ve yüksek enerjili çözümlerle bertaraf edilmektedir. Bu teknik rehberde, zorlu tekstil materyallerinin karakteristik özellikleri ve lazer/ultrasonik kesim parametrelerinin proses kalitesine etkileri incelenmektedir.
1. Zorlu Materyaller ve Kesim Esnasında Karşılaşılan Teknik Disiplinler Teknik tekstil dünyasında kullanılan malzemelerin termal ve mekanik tepkileri birbirinden tamamen farklıdır: Aramid ve Kevlar Lifleri: Aşırı yüksek çekme ve kesilme mukavemetine sahip bu kumaşlarda mekanik bıçaklar çok kısa sürede aşınır. Yüksek odaklı $CO_2$ lazer ışınları, lifleri mekanik zorlamaya maruz bırakmadan mikro saniyeler içinde buharlaştırarak keser.
Polyester, Naylon ve Sentetik Dokumalar: Sentetik esaslı kumaşlarda lazer kesimin en büyük avantajı termal kenar mühürlemedir (edge-sealing). Lazer eriterek kesim yaptığı için kumaş kenarındaki lifler anında kaynaşır ve ürün yıkama veya kullanım esnasında kesinlikle iplik atmaz.
Kompozit Karbon Elyaf ve Cam Elyaf Dokular: Katmanlı yapılarda katmanların birbirinden ayrılmaması (delaminasyon) ve toz emisyonunun kontrol altında tutulması için vakum tablalı Lazer/CNC sistemleri tercih edilir.
Spandex, Elastan ve Neopren: Yüksek esnekliğe sahip materyallerde fiziksel baskı uygulamadan yapılan temassız lazer kesim, malzemenin uzamasını veya formunun bozulmasını engeller.
2. $CO_2$ Lazer Kesim Teknolojisinde Optik ve Gaz Parametreleri Kumaş ve yumuşak materyal kesiminde kullanılan $CO_2$ lazer tezgahlarında kenar sararmasını ve yanmayı önlemek için üç temel parametre optimize edilmelidir:
Hava Desteği (Air Assist) ve Gaz Basıncı: Kesim kafasından püskürtülen kuru ve yağsız basınçlı hava, kesim hattındaki alevi söndürür, dumanı uzaklaştırır ve kumaş üst yüzeyinde isi/kararmayı engeller.
Puls Frekansı ve Hız Dengesi: Hassas dantel, tül veya ince sentetiklerde sürekli dalga (CW) yerine modüle edilmiş yüksek frekanslı puslar (PWM) kullanılır. Bu sayede malzemeye aktarılan Isıdan Etkilenen Bölge (HAZ) minimumda tutulur.
Vakum Petek Tabla (Honeycomb Table): Kumaşın kesim esnasında sabit kalması ve alttan yansıma yapan lazer enerjisinin kumaşın arka yüzeyinde yanık izi bırakmaması için güçlü emişli vakum tablalar kullanılır.
3. Hassas ve Termal Duyarlı Malzemelerde Ultrasonik Kesim Teknolojisi
Çalışma Prensibi: 20 kHz – 40 kHz frekansta titreşen titanyum veya çelik sonotrot (bıçak), malzemeye saniyede binlerce kez mikro darbe uygular.
Avantajları: Sürtünme ısısıyla kenarları anında eriterek mühürler; fakat lazer gibi yüksek ısı üretmediği için kesim kenarında sertleşme, sararma veya yanık kokusu bırakmaz. Medikal bandajlar ve filtre kumaşları için en hijyenik yöntemdir.
4. Çok Katlı Kesim ve CCD Kamera Sistemleri ile Otomasyon Endüstriyel imalat hızını artırmak için kesim makineleri dijital görüntü işleme teknolojileriyle donatılmaktadır:
CCD Kamera ve Desen Tanıma: Baskılı kumaşlarda, spor formalarında veya ekose desenlerde kumaşın esnemesinden kaynaklanan kaymaları kamerayla tespit eder. Baskı çizgilerini anlık olarak takip ederek sıfır toleransla kesim yapar.
Otomatik Serim ve Konveyör Besleme: Rulo halindeki kumaşların gerginlik kontrolü yapılarak konveyör tablaya beslenmesi, insan müdahalesiz kesintisiz üretim hattı sağlar.
Verimli ve Kaliteli Üretim İçin Doğru Teknoloji Seçimi Zorlu kumaş ve materyallerin kesiminde başarı; malzemenin kimyasal yapısına uygun dalga boyunun, doğru hava basıncının ve uygun tabla konfigürasyonunun seçilmesine bağlıdır. Doğru lazer veya ultrasonik parametre optimizasyonu; fire oranlarını düşürürken, kenar kalitesini ve üretim kapasitesini en üst seviyeye taşır.